成形不良に影響する要因として、予備乾燥について解説する。
成形不良と対策(2) 成形不良に影響する成形要因―予備乾燥:射出成形技術者向け! 成形不良対策塾 中・上級編(12)
2026.10.28
この記事は...
(執筆:本間精一/本間技術士事務所)
>>前回の記事
吸湿した材料(ペレット)で成形すると成形不良(銀条、気泡、流動性変動など)の原因になる。
樹脂メーカにおいてペレットを造粒する工程では押出機で加熱・溶融するので水分を含まない状態(絶乾状態)で製造されるが、包装後に輸送・保管されて成形するまでの間に徐々に吸湿する。そのため、成形前に成形不良が発生しないレベルまで乾燥する必要がある。
この操作を予備乾燥という。
材料の基本的な予備乾燥特性を図に示す。
図 乾燥特性と最適乾燥温度
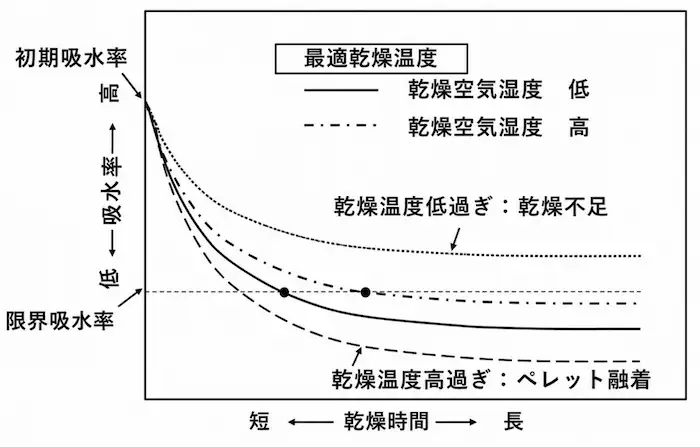
図に示すように乾燥温度が高いほど乾燥速度は速くなり、成形不良が発生しない限界吸水率に達するまで時間は短くなる。しかし、乾燥温度が高すぎるとペレット同士が融着するので、融着しない上限温度が最適乾燥温度である。
最適乾燥温度において限界吸水率(限界吸湿率)に達するまでの時間が乾燥時間である。また、乾燥空気の湿度が低いほど乾燥時間は短く、かつ平衡吸水率も低くなる。このことは除湿式乾燥機を用いると、予備乾燥効果が高いことを意味する。
成形時における水分の影響はプラスチックの種類によって異なる。予備乾燥の必要性を分類すると表に示す通りである。
表 プラスチックと予備乾燥の必要性
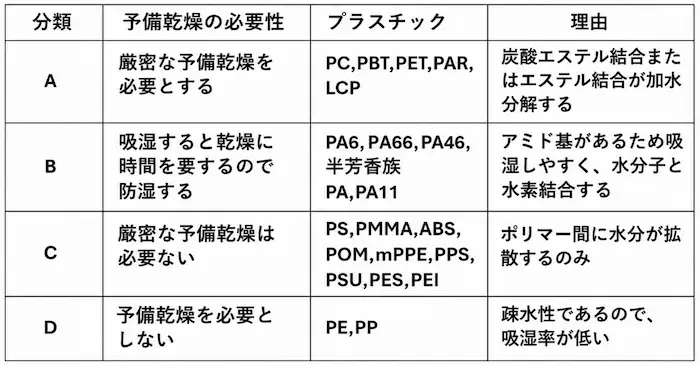
分類Aは水分によって加水分解されるため予備乾燥が不十分であると銀条、気泡、分子量低下による強度低下、流動性変動などの成形不良が起きる。
分類Bは吸湿しやすく、いったん吸湿すると乾燥に時間がかかる。そのため、樹脂メーカで造粒直後に防湿袋に包装して吸湿を防止している。成形メーカにおいては開封直後に加熱ホッパに投入して成形する。成形不良には銀条、気泡、流動性変動などがある。
分類Cは厳密な予備乾燥をする必要はないが、銀条、気泡、流動性変動などが起こらないレベルに乾燥する必要がある。
分類Dは吸湿率が低いので、通常は予備乾燥しなくても成形不良は発生しない。
本間 精一(ほんま・せいいち)
三菱ガス化学、三菱エンジニアリングプラスチックスにおいてPC,POM,変性PPEなどの研究開発に従事。退社後は技術士事務所を開設。プラスチック全般の技術コンサルティングや執筆活動を行っている。著書には「ポリカーボネート樹脂ハンドブック」(日刊工業新聞社)、「プラスチック材料大全」(日刊工業新聞社)、「設計者のためのプラスチックの強度特性」(丸善出版)他多数